

Optimum BF20 mit SINO nachrüsten: Praxisratgeber & Messhilfe
Optimum BF20 mit SINO nachrüsten: Praxisratgeber und Messhilfe
Planen Sie Ihre BF20-Nachrüstung mit selbst gemessenen Verfahrwegen und Einbaumaßen. Die Montagebeispiele und Zeichnungen unten unterstützen die Vorbereitung.
Ausdrücklich: Alle Angaben ohne Gewähr. Technische Änderungen vorbehalten. Der Kunde muss sämtliche Angaben vor Bestellung und Montage an seiner eigenen Maschine überprüfen: Verfahrwege, Messbereiche, Einbaumaße, Befestigung, Freigängigkeit und Anschlüsse. Die Modellwahl und diese Messhilfe sind keine Passzusage für ein BF20-Set.
Für X, Y und Z sind drei Messsysteme erforderlich. Eine zusätzliche Pinolenmessung benötigt einen weiteren geeigneten Eingang oder eine ausdrücklich dokumentierte Anschlusslösung. Eine Summierfunktion allein ersetzt keinen vierten Messsystemeingang. Die Anschlussmöglichkeiten und Z-/Z0-Verrechnung müssen für die konkrete Anzeigeausführung geprüft werden.

Vier Messwege im Überblick
So sitzt das Messsystem an der BF20
Wählen Sie eine Achse und springen Sie direkt zur zugehörigen Zeichnung und Montagebeschreibung.
X / Y: Längs- und Querbewegung des Tisches.
Z: Höhenbewegung des Fräskopfes.
Z₀: Zusätzlicher Pinolenhub.
Die Illustrationen zeigen eine beispielhafte Einbaulösung. Halterungen, Befestigung und Kollisionsfreiheit müssen an der eigenen Maschine geprüft werden.
Passendes SINO System finden →1. Vorteile der digitalen Wegmessung
Die digitale Positionsanzeige erleichtert die Arbeit an der Fräsmaschine erheblich:
- Direkte Anzeige der tatsächlichen Achsposition
- Weitgehend unabhängiges Arbeiten vom Umkehrspiel der Spindeln
- Schnelles Setzen unterschiedlicher Bezugspunkte
- Einfacheres Anfahren wiederkehrender Positionen
- Komfortable Bearbeitung von Lochkreisen und Lochreihen
- Höhere Wiederholgenauigkeit
- Gemeinsame Verrechnung von Z-Achse und Pinolenachse Z0, sofern die Anzeige diese Funktion unterstützt
2. BF20 und BF20L: Herstellerwerte zur Orientierung
Diese Hersteller-Verfahrwege beziehen sich auf die verlinkten Vario-Ausführungen. Baujahr und Ausführung Ihrer Maschine können abweichen. Die Werte werden nicht automatisch in die Messhilfe übernommen.
| Ausführung | X | Y | Z | Pinole |
|---|---|---|---|---|
| BF20 Vario · 3338120 | 280 | 175 | 280 | 50 |
| BF20L Vario · 3338122 | 480 | 175 | 280 | 50 |
Herstellerquellen, geprüft am 15.10.2026: Optimum BF20 Vario und Optimum BF20L Vario.
Messbereich ist nicht Gesamteinbaulänge. 170 mm Messbereich reichen nicht für 175 mm Verfahrweg; 270 mm reichen nicht für 280 mm. Die frühere Umbau-Beispielkonfiguration ist deshalb keine allgemeine Maßstabempfehlung für BF20 oder BF20L. Wählen Sie die KA-Baureihe und Messlänge anhand Ihrer eigenen Messung und der aktuellen Produktzeichnung.
3. Vor der Bestellung ausmessen
Ermitteln Sie an jeder Achse:
- Den tatsächlich nutzbaren Verfahrweg
- Die verfügbare Gesamtlänge für den Glasmaßstab
- Den Platz für Messkopf und Schutzabdeckung
- Mögliche Kollisionen in beiden Endlagen
- Den benötigten Kabelweg
- Die Position der Befestigungspunkte
- Den Platzbedarf bei geschwenktem Fräskopf
Der Messbereich sollte etwas größer als der tatsächliche Verfahrweg sein. Gleichzeitig darf der Messkopf in keiner Endlage an den mechanischen Anschlag des Glasmaßstabs gelangen.
Ihre eigenen Maße entscheiden
BF20-Messhilfe: Einbaumaße prüfen
Die Messhilfe vergleicht Ihre eingegebenen Längen. Profil, Befestigung, Kabelweg, Anschlüsse und Kollisionsfreiheit müssen Sie zusätzlich an der Maschine prüfen. Alle Angaben ohne Gewähr.
Schritt 1 von 3 · Maschine auswählen
4. Benötigtes Werkzeug
- Messschieber und Stahllineal
- Messuhr mit Magnethalter
- Körner
- Handbohrmaschine oder Ständerbohrmaschine
- Metallbohrer in passenden Größen
- Gewindebohrer M2, M3, M4, M5 und M6
- Kegelsenker 90°
- Flachsenker für M4, M5 und M6
- Innensechskantschlüssel
- Schraubendreher
- Feilen und Entgratwerkzeug
- Schraubensicherung mittelfest
- Elektrisches Prüfgerät für den Anschluss der Anzeige
5. Zusätzliches Montagematerial
Je nach Ausführung werden benötigt:
- Innensechskantschrauben M3 bis M6
- Senkschrauben M2 bis M6
- Distanzscheiben und Distanzbolzen
- Aluminiumplatten in unterschiedlichen Stärken
- Aluminium-U-Profil, beispielsweise 22 × 10 mm
- Miniatur-Kugelführung für die Pinolenachse
- Kabelschellen
- Kabelkanal
- Schutzabdeckungen gegen Späne und Kühlschmierstoff
Viele Standardschrauben, Kabelschellen und Befestigungsteile werden üblicherweise mit den Glasmaßstäben geliefert. An der BF20 sind dennoch individuell angefertigte Halterungen erforderlich.
6. Sicherheitshinweise
Vor Beginn der Montage:
- Maschine ausschalten und vom Stromnetz trennen.
- Gegen unbeabsichtigtes Einschalten sichern.
- Tisch und Fräskopf sicher abstützen, falls Bauteile demontiert werden.
- Bohrstellen auf dahinterliegende Leitungen, Führungen und Hohlräume prüfen.
- Bohrspäne vollständig von Führungen und Spindeln entfernen.
- Glasmaßstäbe nicht als Anschlag oder Haltegriff verwenden.
- Messkopf und Maßstab während der Montage nicht gegeneinander verspannen.
- Transportsicherungen erst nach vollständiger mechanischer Befestigung entfernen.
- Elektrische Arbeiten ausschließlich fachgerecht durchführen lassen.
7. Grundregeln für die Montage
Parallelität
Der Glasmaßstab muss parallel zur Bewegungsrichtung der jeweiligen Maschinenachse ausgerichtet werden. Kontrollieren Sie die Parallelität mit einer Messuhr über den gesamten Verfahrweg.
Maßgeblich für die zulässigen Montageabweichungen sind die Montagevorgaben der konkreten SINO-Glasmaßstab-Ausführung.
Spannungsfreie Befestigung
Ziehen Sie die Befestigungsschrauben zunächst nur leicht an. Richten Sie den Maßstab aus und ziehen Sie die Schrauben anschließend schrittweise fest. Der Maßstab darf beim Festziehen nicht verbogen werden.
Schutz vor Kollisionen
Bewegen Sie jede Achse vor dem elektrischen Anschluss langsam von Hand durch den vollständigen Verfahrweg. Kontrollieren Sie dabei:
- Endlagen
- Abstand zwischen Messkopf und Maßstab
- Schraubenköpfe und Halterungen
- Schutzabdeckungen
- Kabel und Kabelschlaufen
- Handräder und Klemmhebel
- Schwenkbereich des Fräskopfes
Schutz vor Verschmutzung
Glasmaßstäbe sollten möglichst außerhalb des direkten Spänefluges montiert werden. Verwenden Sie die mitgelieferten Abdeckungen und ergänzen Sie bei Bedarf zusätzliche Schutzbleche oder Gewebeabdeckungen.
8. Montage der X-Achse
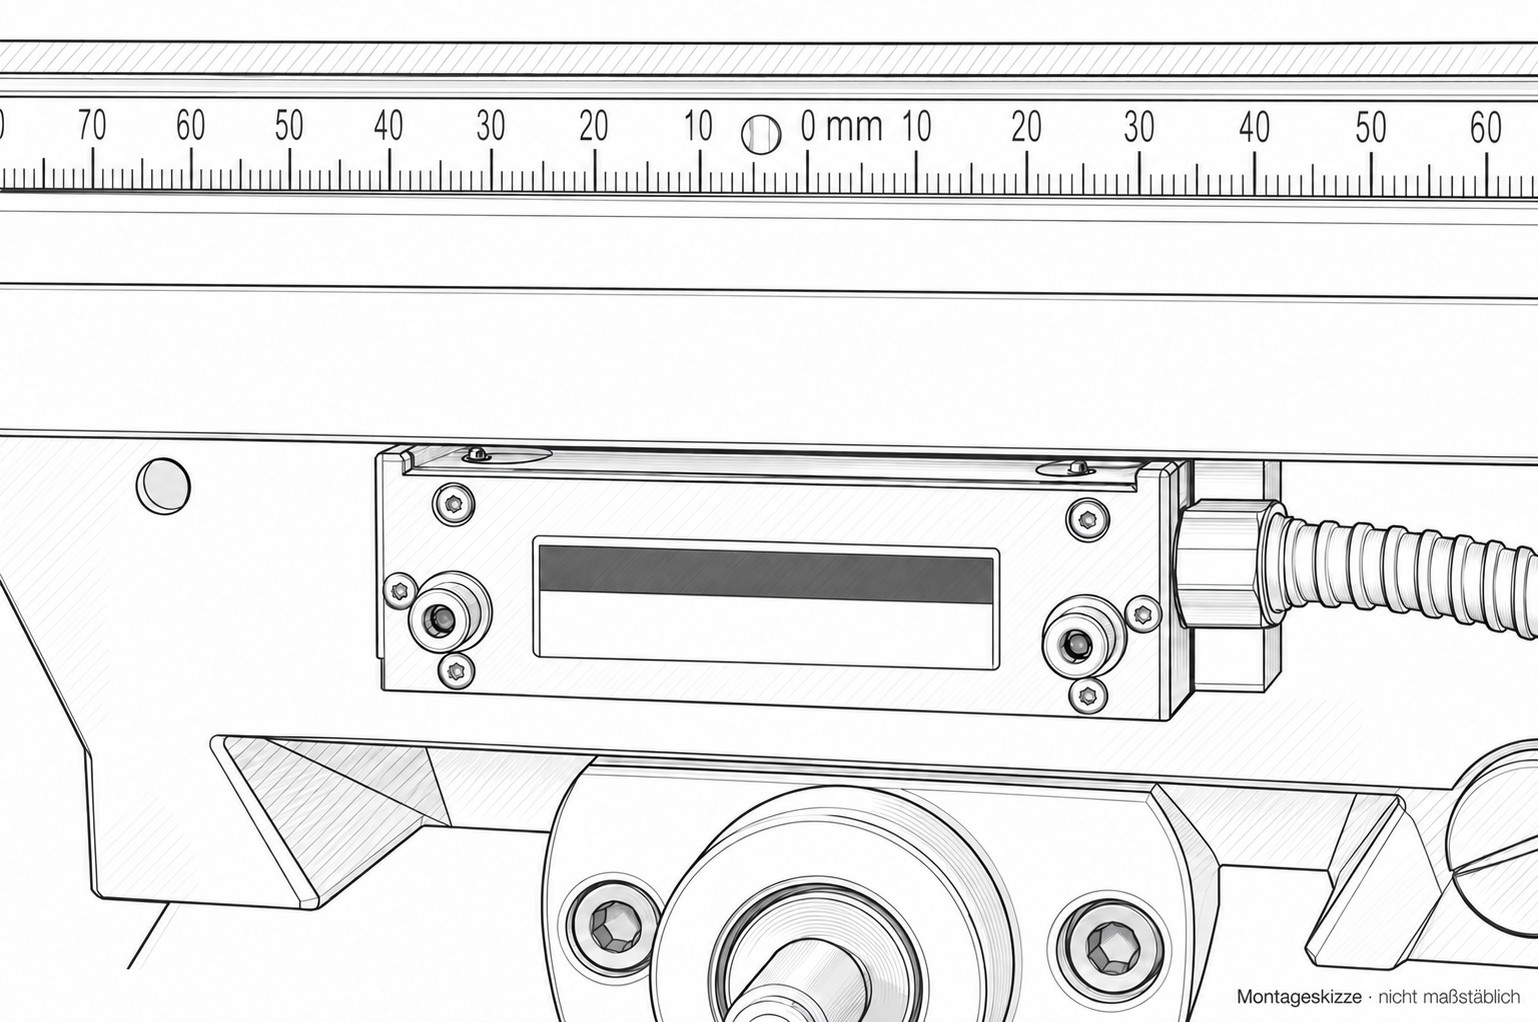
Empfohlene Ausführung
- Messkopf fest
- Glasmaßstab beweglich
- Montage an der Vorderseite des Frästisches
Die vorhandene Nut für die verstellbaren Tischanschläge kann bei vielen BF20-Ausführungen zur Befestigung des Maßstabs verwendet werden.
Arbeitsschritte
- Verfahrweg der X-Achse vollständig prüfen.
- Position des Glasmaßstabs an der Tischvorderseite festlegen.
- Kontrollieren, dass der Maßstab nicht in den Bereich des Y-Schlittens hineinragt.
- Vorhandene Nutensteine verwenden oder passende Nutensteine anfertigen.
- Befestigungsleiste anzeichnen.
- Falls erforderlich, zusätzliche Senkbohrungen in der Befestigungsleiste herstellen.
- Glasmaßstab zunächst lose befestigen.
- Messuhr am Maschinenbett oder Y-Schlitten anbringen.
- Maßstab über den gesamten X-Verfahrweg parallel ausrichten.
- Befestigungsschrauben schrittweise festziehen.
- Halteplatte für den Messkopf anfertigen.
- Messkopf spannungsfrei mit der Halteplatte verbinden.
- Achse langsam in beide Endlagen bewegen.
- Schutzabdeckung montieren.
Die Befestigungsplatte des Messkopfes kann aus einem mitgelieferten Montagewinkel angefertigt werden. Distanzfolien ermöglichen anschließend eine genaue Anpassung des Abstands.
Besonderheit
Nach der Montage können die ursprünglichen Klemmhebel der X-Achse zu kurz sein. In diesem Fall müssen sie durch längere beziehungsweise verstellbare Klemmhebel ersetzt werden.
9. Montage der Y-Achse
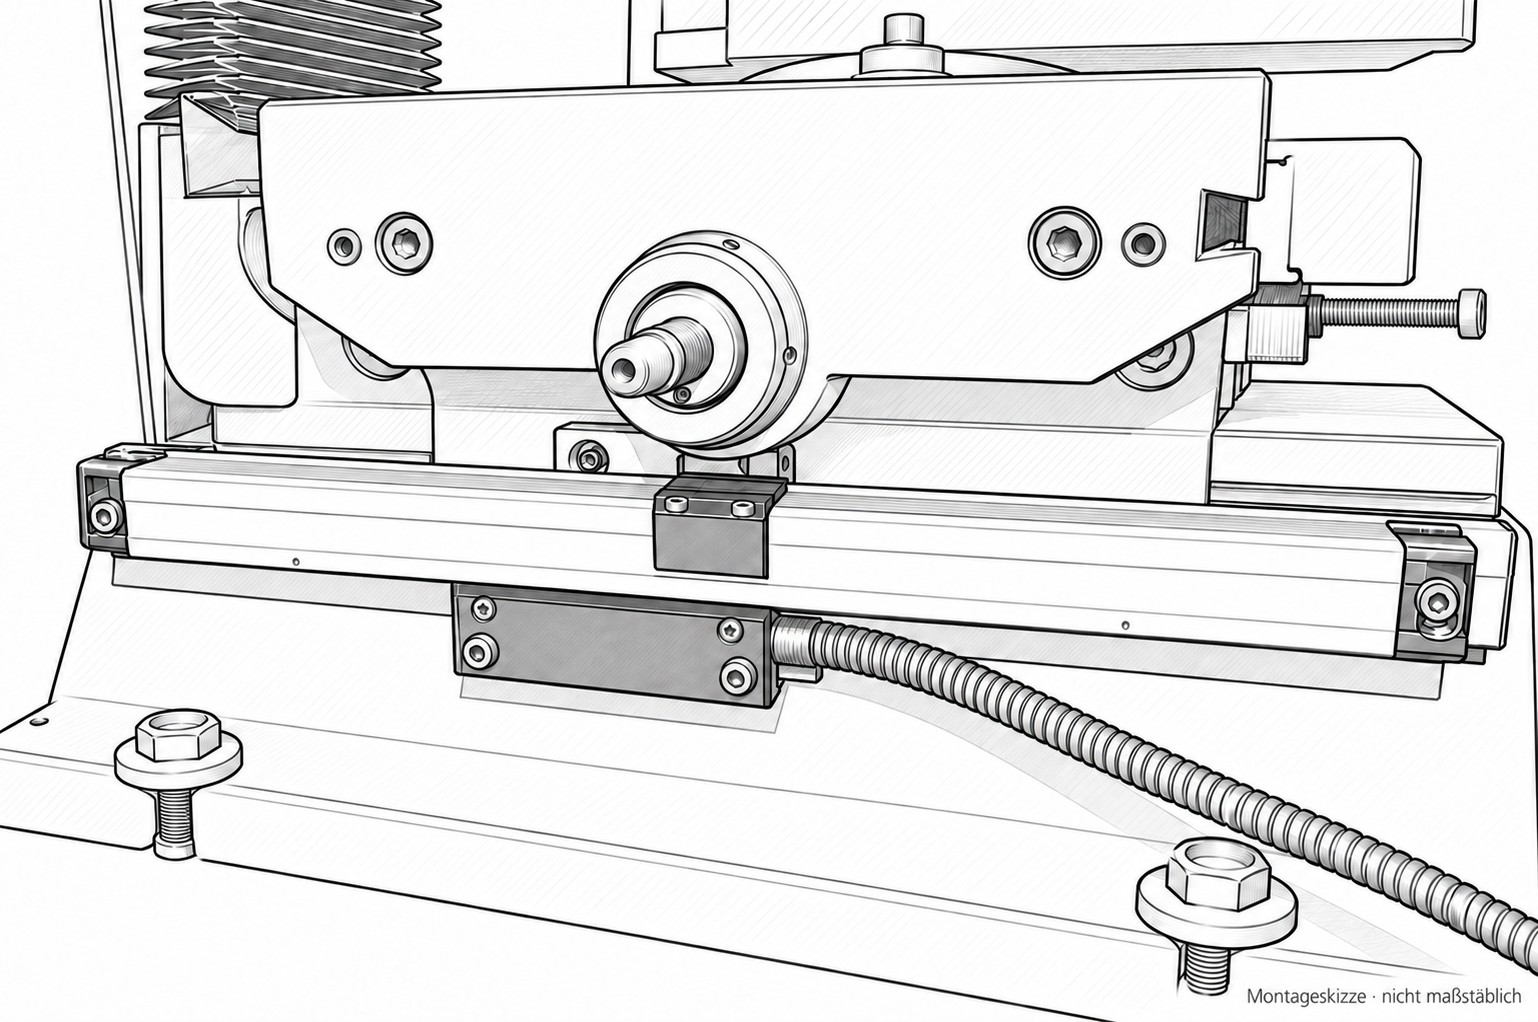
Empfohlene Ausführung
- Glasmaßstab fest
- Messkopf beweglich
- Montage am Maschinensockel
Die Y-Achse ist aufwendiger, weil der Sockel der BF20 seitlich abgeschrägt ist.
Arbeitsschritte
- Vorhandene Befestigungstaschen und Gewinde am Maschinensockel freilegen.
- Lack- und Spachtelreste vorsichtig aus den Auflageflächen und Gewinden entfernen.
- Zustand und Position der vorhandenen Gewinde kontrollieren.
- Benötigte Länge der Distanzbolzen ermitteln.
- Befestigungsleiste mit den Distanzbolzen am Maschinenbett vormontieren.
- Höhe und Abstand zum Spindellager der X-Achse prüfen.
- Neue Senkbohrungen so setzen, dass sie nicht mit vorhandenen Gewinden kollidieren.
- Befestigungsleiste in horizontaler und vertikaler Richtung ausrichten.
- Glasmaßstab montieren.
- Halterung für den beweglichen Messkopf anfertigen.
- Halterung am Y-Schlitten befestigen.
- Abstand zwischen Messkopf und Maßstab einstellen.
- Vollständigen Y-Verfahrweg langsam prüfen.
- Schutzabdeckung montieren.
Zwischen dem Glasmaßstab und dem Spindellager der X-Achse steht nur wenig Platz zur Verfügung. Die Position muss daher besonders sorgfältig bestimmt werden.
Führungsabdeckung anpassen
Durch den zusätzlichen Aufbau kann die ursprüngliche Gummiabdeckung der Y-Führung zu schmal werden. In diesem Fall sollte sie durch eine breitere, öl- und temperaturbeständige Abdeckung ersetzt oder fachgerecht verbreitert werden.
10. Montage der Z-Achse
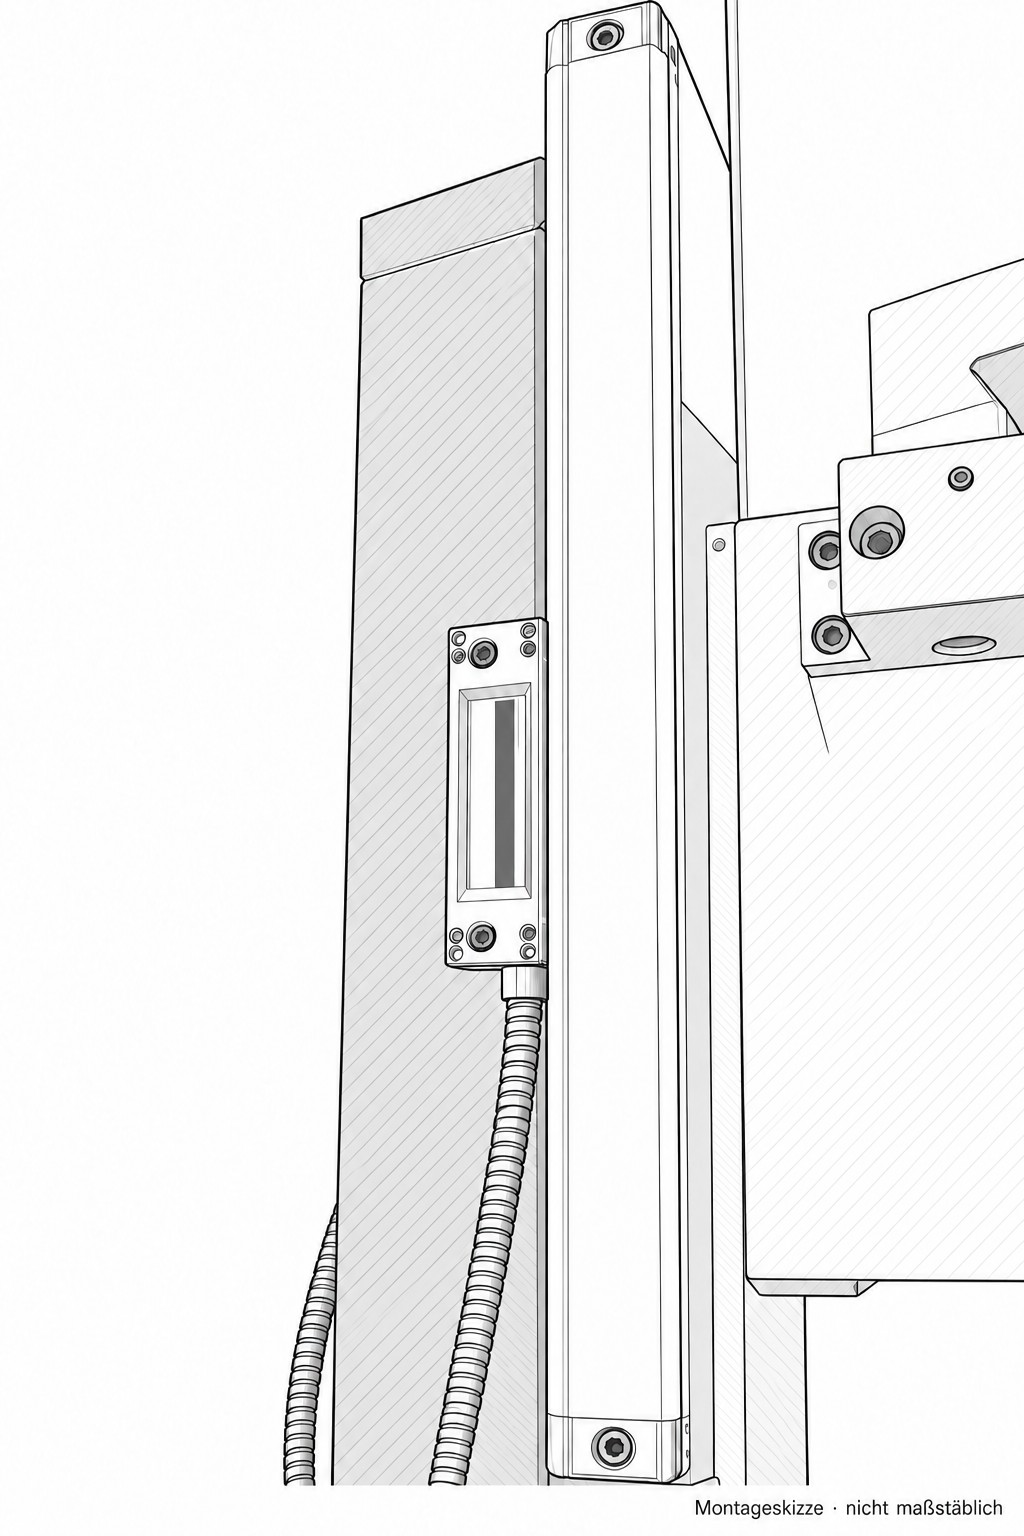
Empfohlene Ausführung
- Messkopf fest
- Glasmaßstab beweglich
- Montage seitlich an der Z-Säule
Bei der Z-Achse muss besonders auf den Schwenkbereich des Fräskopfes geachtet werden.
Arbeitsschritte
- Z-Achse über den vollständigen Verfahrweg bewegen.
- Schwenkbereich des Fräskopfes bestimmen.
- Position des Maßstabs außerhalb der Schwenk- und Kollisionszone festlegen.
- Prüfen, ob die gewählte Baugröße ausreichend Platz bietet.
- Halterung für den Messkopf anfertigen.
- Halterung an einer geeigneten Nut beziehungsweise Befestigungsfläche der Z-Säule montieren.
- Glasmaßstab am beweglichen Z-Schlitten befestigen.
- Überstand möglichst nach oben ausrichten, damit der Arbeitsraum frei bleibt.
- Maßstab über den gesamten Z-Verfahrweg parallel ausrichten.
- Abstand zwischen Messkopf und Maßstab einstellen.
- Fräskopf vorsichtig schwenken und mögliche Kollisionen kontrollieren.
- Schutzabdeckung montieren.
Ein KA-300 kann bei bestimmten BF20-Ausführungen nur knapp in den verfügbaren Bauraum passen. Wenn ausreichend Platz vorhanden ist, kann ein kompakter beziehungsweise anders dimensionierter Maßstab die Montage erleichtern. Entscheidend sind die aktuellen Einbaumaße, nicht allein die Baureihenbezeichnung.
11. Montage der Pinolenachse Z0

Empfohlene Ausführung
- Glasmaßstab fest
- Messkopf beweglich
- Montage seitlich am Fräskopf
- Verbindung des Messkopfes mit der Pinole
Diese Montage ist konstruktiv am anspruchsvollsten.
Arbeitsschritte
- Vollständigen Pinolenhub bestimmen.
- Montageposition außerhalb des unmittelbaren Arbeits- und Spänebereichs festlegen.
- Prüfen, ob Klemmhebel und Bedienelemente frei zugänglich bleiben.
- Halterung für den Kragen der Pinole anfertigen.
- Aluminiumprofil für die Aufnahme des Messkopfes vorbereiten.
- Miniaturführung am Fräskopf befestigen.
- Bewegliche Messkopfaufnahme mit der Führung verbinden.
- Aufnahme über den Pinolenhalter an die Pinole ankoppeln.
- Glasmaßstab fest am Fräskopf montieren.
- Messkopf spannungsfrei am beweglichen Profil befestigen.
- Pinole langsam vollständig aus- und einfahren.
- Auf Leichtgängigkeit, Vibrationen und Kollisionen prüfen.
- Fräskopf schwenken und ausreichende Kabelreserve kontrollieren.
- Schutzabdeckung montieren.
Die zusätzliche Linearführung verhindert, dass die Messkopfhalterung frei schwingt. Dadurch wird die Konstruktion stabiler und die Gefahr von Messabweichungen reduziert.
Hinweis zum Schwenken des Fräskopfes
Bei geschwenktem Fräskopf entspricht die Bewegung der Pinole nicht mehr vollständig der senkrechten Maschinenachse. Eine einfache Addition von Z und Z0 kann dann geometrisch falsche Höhenwerte ergeben. In diesem Fall sollte die Z0-Verrechnung deaktiviert oder die Pinolenposition separat abgelesen werden, sofern die verwendete Anzeige dies ermöglicht.
12. Montage der Digitalanzeige
Eine günstige Position befindet sich rechts an der Z-Säule. Dort ist die Anzeige gut ablesbar, behindert die Bedienung der Maschine nicht und liegt vergleichsweise geschützt vor Spänen.
Arbeitsschritte
- Geeignete Position am Maschinenständer bestimmen.
- Schwenkbereich des Tragarms prüfen.
- Adapterplatte für die Z-Säule anfertigen.
- Adapterplatte sicher an der Säule befestigen.
- Tragarm montieren.
- Anzeigeeinheit am Tragarm befestigen.
- Beweglichkeit und Stabilität kontrollieren.
- Anschlussstecker der Glasmaßstäbe eindeutig beschriften.
- Stecker entsprechend der Achszuordnung anschließen.
- Stromversorgung fachgerecht herstellen.
Eine Integration in die Maschinensteuerung darf nur vorgenommen werden, wenn Spannung, Absicherung und Schaltplan eindeutig geprüft wurden. Im Zweifel sollte die Anzeige über eine separate, geschützte Steckdose betrieben werden.
13. Kabelführung
Die Kabel dürfen den Verfahrweg der Maschine nicht begrenzen und in keiner Position unter Zug geraten.
Empfehlungen
- Kabel entlang geschützter Maschinenbereiche führen.
- Bewegte Kabel mit ausreichend großen Schlaufen verlegen.
- Scheuerstellen und scharfe Kanten vermeiden.
- Kabel nicht direkt im Spänebereich führen.
- Kabelschellen mit geeigneten Schrauben befestigen.
- Überschüssige Kabellänge in einem Kabelkanal unterbringen.
- An der schwenkbaren Z0-Achse zusätzliche Kabelreserve vorsehen.
- Steckverbindungen gegen unbeabsichtigtes Lösen sichern.
- Kabel nicht eng knicken oder quetschen.
Bewegen Sie nach der Verlegung jede Achse einzeln und anschließend alle Achsen kombiniert durch ihre vollständigen Verfahrwege.
14. Inbetriebnahme
Mechanische Prüfung
Vor dem Einschalten:
- Sämtliche Schrauben kontrollieren
- Transportsicherungen entfernen
- Freigängigkeit aller Achsen prüfen
- Endlagen kontrollieren
- Schutzabdeckungen prüfen
- Kabel auf Zug und Quetschung kontrollieren
- Späne und Werkzeuge aus dem Arbeitsraum entfernen
Elektrische Prüfung
- Achsenstecker entsprechend X, Y und Z anschließen.
- Optionalen Z0-Maßstab nur über einen geeigneten zusätzlichen Eingang oder eine ausdrücklich dokumentierte Anschlusslösung verbinden.
- Anzeige einschalten.
- Jede Achse einzeln bewegen.
- Angezeigte Bewegungsrichtung prüfen.
- Bei Bedarf die Zählrichtung in der Anzeige ändern.
- Auf gleichmäßige Wertänderung ohne Sprünge achten.
Maßstabsauflösung einstellen
Die eingestellte Auflösung muss mit der Auflösung des angeschlossenen Glasmaßstabs übereinstimmen. Beachten Sie hierzu die Bedienungsanleitung der jeweiligen SINO-Anzeige.
15. Funktions- und Genauigkeitsprüfung
Wiederholgenauigkeit
- Messuhr an einer festen Maschinenposition anbringen.
- Achse an einen definierten Punkt fahren.
- Anzeige und Messuhr auf null setzen.
- Achse verfahren.
- Ausgangsposition immer aus derselben Richtung erneut anfahren.
- Anzeige- und Messuhrwert vergleichen.
- Prüfung mehrfach wiederholen.
Prüfung der Z-/Z0-Verrechnung
- Messuhr unter der Spindel positionieren.
- Z- und Z0-Anzeige auf null setzen.
- Z-Achse um einen bestimmten Betrag verfahren.
- Pinole so verstellen, dass die Messuhr wieder null anzeigt.
- Kontrollieren, ob die verrechnete Anzeige wieder annähernd den Ausgangswert erreicht.
- Messung mehrfach mit unterschiedlichen Wegen wiederholen.
Abweichungen können durch Montagefehler, eine unzureichende Ausrichtung, Verspannungen, Spiel in der Maschinenmechanik oder die begrenzte Genauigkeit der verwendeten Prüfuhr entstehen.
16. Häufige Montagefehler
- Zu knapp gewählter Messbereich
- Unzureichender Sicherheitsweg in den Endlagen
- Schief oder verspannt montierter Glasmaßstab
- Kollision mit Handrädern oder Klemmhebeln
- Nicht berücksichtigter Schwenkbereich des Fräskopfes
- Ungeschützte Montage im direkten Späneflug
- Zu straff verlegte Kabel
- Fehlende Kabelreserve an beweglichen Bauteilen
- Instabile Halterung des Pinolen-Messkopfes
- Falsch eingestellte Zählrichtung
- Falsch konfigurierte Auflösung
- Ungeprüfte Verrechnung von Z und Z0
17. Abschlusskontrolle
Die Montage ist abgeschlossen, wenn:
- alle Achsen über den vollständigen Weg frei beweglich sind,
- kein Messkopf den Maßstab mechanisch begrenzt,
- alle Maßstäbe parallel und spannungsfrei montiert sind,
- keine Kabel gezogen, geknickt oder gequetscht werden,
- alle Anzeigen ruhig und ohne Sprünge arbeiten,
- die Z-/Z0-Verrechnung korrekt funktioniert,
- die Wiederholprüfung zufriedenstellende Ergebnisse liefert und
- alle Glasmaßstäbe wirksam gegen Späne und Verschmutzung geschützt sind.
Ergebnis
Mit einer fachgerecht montierten SINO-Digitalanzeige wird die Optimum BF20 deutlich komfortabler bedienbar. Besonders das direkte Ablesen der tatsächlichen Achsposition, die Arbeit mit frei wählbaren Nullpunkten und die gemeinsame Erfassung von Z-Achse und Pinolenhub erleichtern zahlreiche Fräs- und Bohrarbeiten.
Passende Komponenten auswählen
Wählen Sie Anzeige und Glasmaßstäbe nach Achsenzahl, Verfahrweg und verfügbarem Einbauraum.
Technische Änderungen vorbehalten. Alle Angaben ohne Gewähr. Die Montageillustrationen sind nicht maßstäblich und ersetzen keine Maßzeichnungen der konkreten Ausführung.